

Warna Anodisasi Aluminium: Pilihan, Had dan Cara Menentukannya dengan Betul
Seorang pengurus pengeluaran memesan 500 meter profil aluminium anod gangsa gelap untuk garisan kepungan pancuran mandian. Penghantaran pertama sepadan dengan sampel yang diluluskan. Penghantaran kedua, daripada lukisan yang sama dan spesifikasi nominal yang sama, tiba dengan jelas lebih ringan dengan kilauan bertompok-tompok di sepanjang sudut. Pembekal menegaskan kedua-dua kumpulan adalah kemasan yang sama. Dari segi teknikal, kedua-duanya mungkin betul: warna anodisasi adalah hasil daripada proses elektrokimia yang berinteraksi dengan aloi, penyediaan permukaan, ketebalan filem, suhu mandi dan pewarna atau elektrolit yang digunakan untuk menambah ton. Dari segi praktikal, pembeli perlu mengetahui warna yang boleh diulang, yang boleh dicapai hanya dalam jalur toleransi, dan yang tidak boleh dijanjikan pada barisan pengeluaran. Artikel ini menetapkan sempadan tersebut supaya perintah seterusnya tidak menjadi rundingan.
Apa yang dilakukan oleh anodisasi kepada aluminium
Anodizing menumbuhkan lapisan oksida terkawal pada permukaan aluminium dengan mengalirkan arus elektrik melalui elektrolit asid, biasanya asid sulfurik. Lapisan aluminium oksida yang terhasil adalah keras, tahan kakisan dan, dalam keadaan baru terbentuk, berliang. Liang-liang ini adalah kunci kepada warna. Molekul pewarna atau garam logam boleh disimpan di dalamnya, dan langkah pengedap terakhir menutup liang untuk mengunci warna dan memulihkan rintangan kakisan. Oleh kerana lapisan oksida adalah sebahagian daripada logam dan bukannya salutan di atasnya, kemasan anod tidak mengelupas atau mengelupas seperti cat, dan ton anod gelap kekal stabil di bawah pendedahan UV. Mekanisme yang sama menjelaskan mengapa kawalan warna menuntut: apa-apa yang mengubah struktur liang, ketebalan filem atau tindak balas aloi mengubah naungan akhir.
Warna anodisasi aluminium yang manakah sebenarnya tersedia
Palet praktikal wujud, tetapi ia lebih sempit daripada carta warna cat. Jadual di bawah meringkaskan perkara yang boleh disampaikan oleh garis anodisasi biasa dengan konsistensi yang boleh diterima.
| Julat warna | Kebolehulangan pengeluaran | Aplikasi biasa |
|---|---|---|
| Hitam, gangsa gelap, kelabu grafit | tinggi | Profil seni bina, sink haba, kemasan lif, bingkai pancuran mandian |
| Gangsa pertengahan, champagne, kelabu | bagus | Profil tingkap dan pintu, dinding tirai, peralatan |
| Biru, merah, hijau, emas | Sederhana, dengan variasi kelompok | Bahagian hiasan, produk pengguna, elemen jenama |
| Kuning, ungu, oren | Terhad | Bahagian hiasan jangka pendek, persampelan sahaja |
| Putih asli, pastel terang | Tidak boleh dilaksanakan dalam penganodan | Gunakan anodisasi jernih atau perak, atau salutan serbuk sebaliknya |
Gangsa hitam dan gelap mendominasi kerana pemuatan pewarna atau elektrolit cukup berat untuk menutup variasi kecil dalam ketebalan filem. Champagne, kelabu dan gangsa pertengahan berkelakuan baik kerana pewarna elektrolitik lebih stabil daripada pencelupan organik. Biru, merah, hijau dan emas boleh dicapai untuk bahagian yang lebih kecil dan geometri ringkas, tetapi warna yang sama dibuat daripada kumpulan aloi yang berbeza boleh berubah dengan ketara. Putih sebenar tidak boleh dihasilkan dalam erti kata permukaan putih yang dicat; pilihan yang paling dekat ialah kemasan anod yang jelas atau perak yang membolehkan ton logam semula jadi kelihatan. Untuk warna pastel terang, salutan serbuk biasanya merupakan spesifikasi yang lebih jujur.
Bagaimana aluminium anod berwarna dihasilkan
Pewarna pewarna organik
Selepas anodisasi, bahagian berliang dicelup ke dalam mandi pewarna dan pewarna menembusi liang. Kaedah ini menghasilkan biru, merah, hijau, emas dan hitam. Ia menjimatkan kos dan memberikan warna terang, tetapi pewarna organik berbeza mengikut suhu, kepekatan pewarna dan kimia pengedap. Bahagian yang dicelup dengan cara ini harus dilindungi daripada pendedahan luar yang berpanjangan melainkan pewarna stabil UV ditentukan.
Pewarna elektrolitik
Bahagian itu dianodkan, kemudian diletakkan dalam elektrolit kedua yang mengandungi garam timah, nikel atau kobalt. Arus ulang alik memendapkan zarah logam di dasar liang, menghasilkan gangsa, gangsa gelap, hitam, champagne dan kelabu. Ini adalah kaedah standard untuk profil seni bina dan luaran kerana warnanya dikunci ke dalam struktur oksida dan menunjukkan kestabilan UV yang sangat baik. Julat terhad kepada ton gelap dan pertengahan, tetapi kebolehulangan adalah yang terbaik daripada tiga kaedah.
Pewarnaan bersepadu
Warna dijana semasa anodisasi sendiri dengan menambahkan asid organik ke dalam tab mandi dan bergantung pada komposisi aloi. Ia menghasilkan ton gangsa dan kelabu tanpa langkah pewarna yang berasingan, tetapi ia sensitif kepada kimia aloi dan jarang digunakan untuk profil penyemperitan hari ini kerana kesukaran kos dan kawalan.
Mengapa spesifikasi yang sama boleh memberikan warna yang berbeza
Komposisi aloi
Gred aluminium mengubah cara lapisan oksida tumbuh dan cara ia menerima warna. Aloi 6063 dan 6060, gred standard untuk penyemperitan seni bina, dianodkan secara sekata dan merupakan asas paling selamat untuk warna yang konsisten. AA 6061 mengandungi lebih banyak magnesium dan silikon dan boleh menghasilkan kecerahan yang berbeza dan nada yang sedikit berbeza. Jika satu pemasangan mencampurkan profil 6060 dan 6061, beberapa variasi warna tidak dapat dielakkan. Hubungan antara pilihan aloi dan tingkah laku kemasan dibincangkan dengan lebih mendalam panduan kami untuk proses penyemperitan aluminium .
Kemasan permukaan sebelum dianodkan
Kemasan mekanikal pra-anodisasi menentukan cara cahaya memantul dari logam asas. Profil die-extruded dengan garisan die halus memberikan rupa satin berarah; kemasan yang disikat memberikan nada matte seragam; kemasan yang digilap kelihatan lebih cerah dan lebih metalik. Dua bahagian dengan parameter anodisasi yang sama tetapi kemasan asas yang berbeza tidak akan sepadan.
Ketebalan filem dan keadaan proses
Warna yang lebih gelap memerlukan filem oksida yang lebih tebal atau pemuatan pewarna yang lebih tinggi. Jika anodizer menjalankan 18 mikron pada bahagian yang disampel pada 12 mikron, warna akan menjadi lebih gelap dan tingkah laku pengedap berbeza. Suhu mandi, kepekatan asid, ketumpatan arus, kepekatan pewarna, masa tinggal dan masa pengedap semuanya mengalihkan hasilnya. Pembekal yang bertanggungjawab merekodkan parameter ini untuk setiap kumpulan dan menguji sampel sebelum mengeluarkan pesanan.
Bagaimana geometri bahagian menukar warna akhir
Tepi dan sudut yang tajam cenderung kelihatan lebih ringan kerana ketumpatan arus tertumpu di sana dan filem oksida tumbuh secara berbeza. Rongga dalam, slot dan lubang sukar untuk diwarnakan secara sekata kerana mandian pewarna tidak boleh bergerak bebas di dalamnya, jadi kawasan ceruk sering kelihatan lebih pucat. Profil yang panjang dan sempit juga boleh memesongkan pengedaran arus di dalam tangki anodisasi, menghasilkan perbezaan yang boleh dilihat antara bahagian tengah dan hujung profil. Bagi pembeli, pelajaran praktikal adalah untuk menilai warna pada sampel pengeluaran penuh dan bukannya pada kupon pendek, dan untuk memastikan keratan rentas sekata yang mungkin apabila kemasan penting seperti bentuknya.
Anodisasi keras mempunyai had warnanya sendiri
Anodisasi keras menumbuhkan lapisan oksida yang lebih tebal, biasanya 25 hingga 75 mikron, dan dipilih untuk rintangan haus dan bukannya penampilan. Ia digunakan pada sink haba, rel panduan, badan injap dan bahagian berfungsi lain. Lapisan padat menyerap pewarna dengan buruk, dan warna semula jadinya berjulat daripada kelabu gelap kepada zaitun atau coklat bergantung pada aloi. Hitam adalah satu-satunya warna yang boleh digunakan dengan konsistensi yang realistik; warna terang dan terang tak boleh sebab base coating dah gelap. Jika bahagian anda memerlukan rintangan lelasan lapisan oksida tebal, pilihan warna yang selamat ialah hitam atau ton gelap semula jadi. Pembekal dengan talian khusus, seperti kami anodisasi keras aloi aluminium perkhidmatan, boleh mengesahkan naungan yang dijangkakan dengan sampel percubaan sebelum pengeluaran bermula.
 Perkhidmatan Anodisasi Keras Aloi Aluminium Susunan Lihat Produk →
Bagaimana untuk menentukan warna anodisasi supaya pengeluaran boleh menyampaikan
Mulakan dengan keperluan fungsian dan bukannya nama warna. Kepungan pancuran mandian yang menghadapi bahan kimia pembersih memerlukan kemasan tahan kakisan yang tertutup dengan baik; sink haba memerlukan filem yang konsisten yang menyokong prestasi haba; trim hiasan memerlukan penampilan yang boleh diulang oleh pembekal. Apabila fungsi jelas, spesifikasi menjadi lebih mudah.
- Tentukan warna dengan rujukan yang dipersetujui. Gunakan sampel anod fizikal atau cip warna yang diluluskan. Nombor RAL ialah titik permulaan, tetapi RAL ialah sistem cat dan banyak warna RAL tidak mempunyai persamaan anod yang tepat.
- Nyatakan aloi dan kemasan mekanikal. Tulis gred aloi, keadaan profil, dan sama ada permukaannya perlu dikemas, disikat atau digilap.
- Nyatakan jenis dan ketebalan anodisasi. Untuk kegunaan hiasan dalaman, Jenis II pada 8 hingga 12 mikron adalah tipikal; untuk kegunaan luaran, Jenis II pada 15 hingga 20 mikron; untuk aplikasi haus, anodisasi keras Jenis III pada 25 hingga 50 mikron.
- Tetapkan toleransi dalam bentuk perbandingan visual kepada sampel yang diluluskan di bawah pencahayaan yang ditentukan. Sasaran delta-E berangka berguna, tetapi ia mesti dipersetujui dengan anodizer dan diukur pada aloi dan kemasan yang sama.
- Minta sampel penuh dari barisan pengeluaran sebenar, menggunakan tetapan aloi, acuan dan proses yang sama yang akan digunakan untuk pesanan pukal.
- Pilih pembekal yang mengawal proses penuh. Masalah warna lebih mudah diselesaikan apabila penyemperitan dan anodisasi berlaku di bawah satu bumbung; beginilah cara kami profil penyemperitan aluminium anod
 Profil Penyemperitan Aluminium Anodized Pengeluar, Kilang Susunan Lihat Produk → dihasilkan, dan mengapa hasil warna konsisten dari kelompok ke kelompok.
Di mana aluminium anod berwarna digunakan
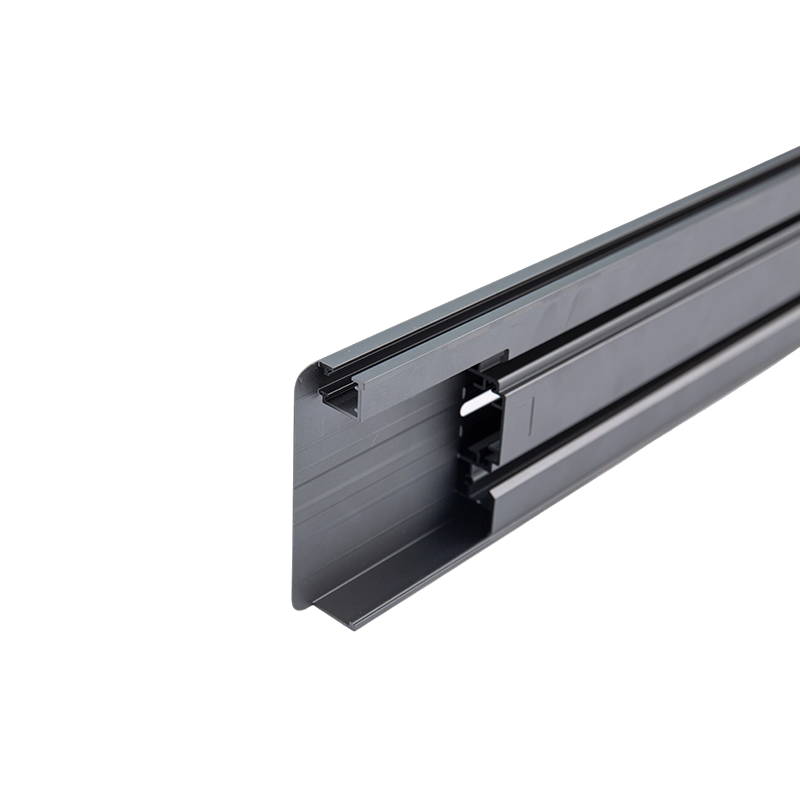
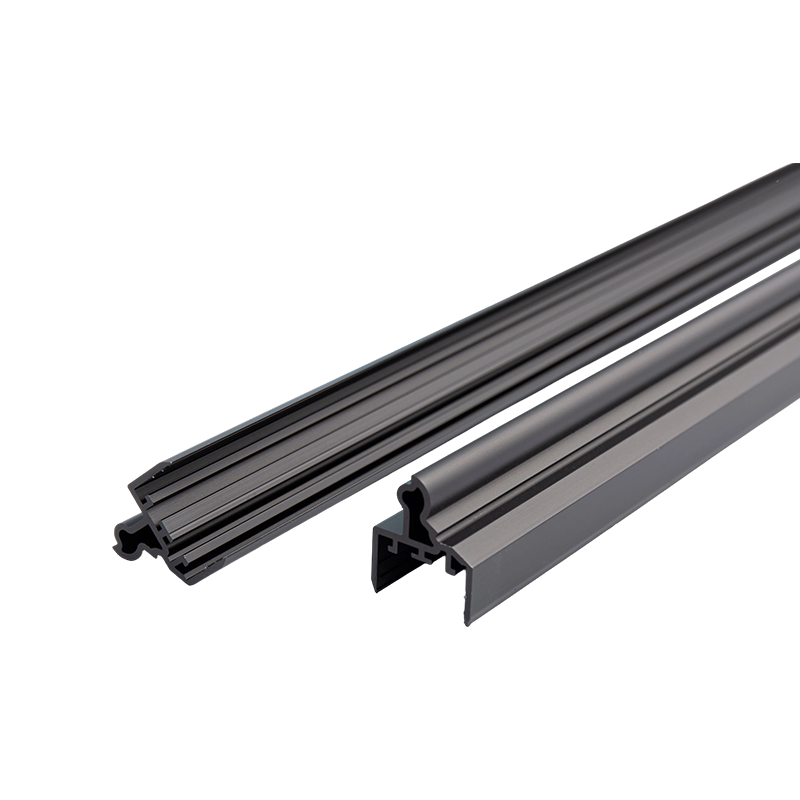
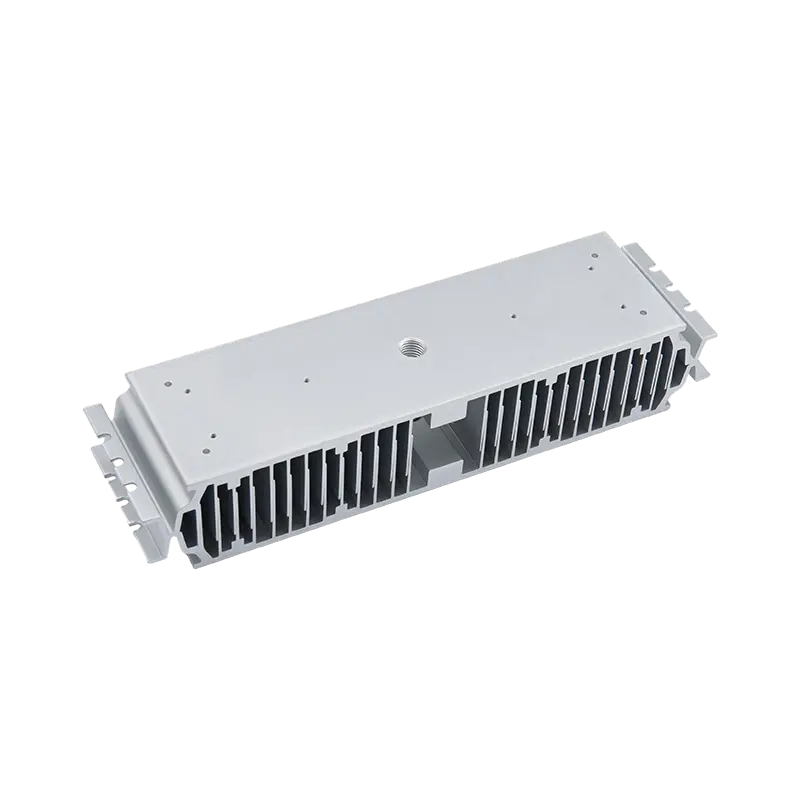
Profil anod berwarna muncul di tempat di mana kemasan perlu bertahan dalam kedua-dua pemeriksaan visual dan penggunaan fizikal. Kepungan pancuran mandian adalah contoh biasa kerana profil menghadapi kelembapan, sisa sabun dan mengelap berulang; a profil kepungan pancuran mandian anodized berwarna tahan kakisan menggabungkan nada yang konsisten dengan permukaan yang lebih mudah dijaga bersih daripada cat. Sinki haba bergantung pada lapisan beranod untuk penebat elektrik dan pelepasan haba. Bahagian dalam lif menggunakan trim gangsa gelap dan anodized hitam kerana ia lebih tahan terhadap cap jari dan calar daripada salutan terang. Profil peralatan dapur menggunakan ton terang dan matte yang bertolak ansur dengan suhu tinggi. Dalam setiap kes, warna bukan sekadar hiasan: lapisan anod adalah perlindungan, dan warna itu tinggal di dalam oksida dan bukannya di atasnya.
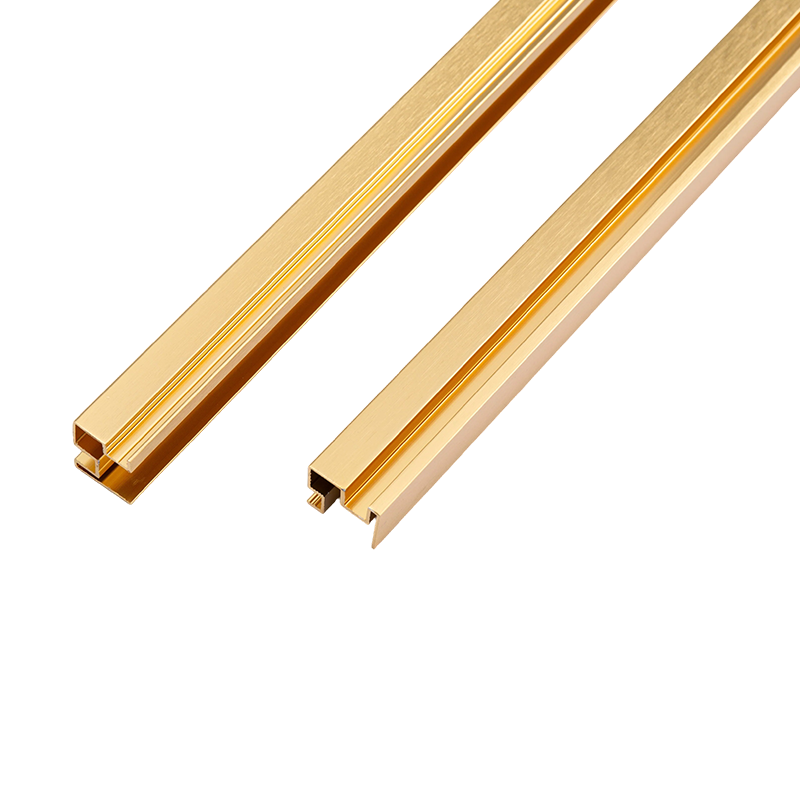 Profil aluminium penutup pancuran anod berwarna tahan kakisan Pembekal Susunan Lihat Produk →
Peraturan praktikal untuk sebarang pesanan anodisasi aluminium adalah untuk memadankan warna dengan keupayaan proses. Gangsa gelap, hitam, kelabu dan champagne boleh dipercayai di seluruh kelompok. Warna terang boleh dibuat, tetapi ia membawa risiko variasi yang lebih tinggi dan kos sampel yang lebih tinggi. Warna putih dan pastel sebenar harus diubah hala ke salutan serbuk. Dengan sampel rujukan yang betul, aloi yang betul, spesifikasi ketebalan yang realistik dan a pengilang profil aluminium pakar yang mengendalikan keseluruhan proses, anda boleh menerima warna yang anda inginkan dan warna yang sama pada pesanan seterusnya. Itulah yang memisahkan spesifikasi anodisasi yang boleh digunakan daripada tekaan.
Catatan Sebelumnya
Panduan Kemasan Anod: Jenis Proses, Ketebalan Salutan dan Kawalan Kualiti
Catatan Seterusnya
Kekonduksian Terma Aluminium: Data Aloi, Kesan Temperamen dan Mengapa Ia Penting
Alamat
No. 18, Taman Perindustrian, Kampung Yanghua, Bandar Nanxun, Daerah Nanxun, Bandar Huzhou, Wilayah Zhejiang, China
Menu Pantas
Langgan newslatter
Hak Cipta © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Pengeluar Penyemperitan Aluminium Tersuai

