

Panduan Kemasan Anod: Jenis Proses, Ketebalan Salutan dan Kawalan Kualiti
Kemasan anod bukan lapisan yang digunakan di atas aluminium. Ia adalah permukaan aluminium itu sendiri, ditukar menjadi filem oksida padat melalui proses elektrokimia. Ini bermakna kemasan tidak boleh mengelupas atau mengelupas seperti cat. Bagi pembeli profil aluminium, hasil praktikal ialah permukaan dengan rintangan kakisan, rintangan haus, dan penampilan logam seragam yang tahan selama bertahun-tahun.
Keputusan utama apabila menentukan aluminium anod bukan semata-mata sama ada untuk anodize, tetapi jenis anodisasi yang sepadan dengan kes penggunaan anda. Profil dalaman hiasan memerlukan salutan yang berbeza daripada sink haba haus tinggi atau komponen gred marin. Memahami perbezaan ini sebelum anda memesan boleh menjimatkan anda daripada kerja semula yang mahal.
Bagaimana Proses Anodisasi Berfungsi
Proses anodisasi menggunakan sel elektrolitik. Bahagian aluminium bertindak sebagai anod, manakala elektrod balas konduktif berfungsi sebagai katod. Kedua-duanya direndam dalam mandian elektrolit asid, biasanya mencairkan asid sulfurik untuk kebanyakan aplikasi komersial.
Apabila arus terus melalui sel, ion oksigen dibebaskan pada permukaan aluminium dan bertindak balas dengan logam untuk membentuk aluminium oksida. Lapisan oksida tumbuh ke dalam dan ke luar dari permukaan asal. Corak pertumbuhan inilah yang menjadikan anodisasi pada asasnya berbeza daripada penyaduran atau pengecatan. Salutan bukan filem yang berasingan tetapi transformasi aluminium itu sendiri.
Struktur oksida terdiri daripada lapisan penghalang nipis di dasar dan lapisan berliang yang lebih tebal di atasnya. Lapisan berliang adalah kritikal kerana ia membolehkan permukaan menyerap pewarna untuk pewarnaan. Selepas langkah anodizing, liang-liang dimeterai menggunakan air panas atau nikel asetat untuk mengunci warna dan meningkatkan rintangan kakisan.
Parameter proses secara langsung mempengaruhi salutan akhir. Ketumpatan semasa, suhu mandi, dan masa anodisasi menentukan ketebalan dan kekerasan salutan. Salutan Jenis II 10 mikron mungkin mengambil masa 20 hingga 30 minit, manakala salutan anod keras 40 hingga 50 mikron boleh memerlukan beberapa jam masa pemprosesan.
Jenis Kemasan Anodized
Anodisasi Asid Kromik (Jenis I)
Anodisasi asid kromik menghasilkan lapisan oksida yang nipis dan padat biasanya setebal 2 hingga 5 mikron. Ia menawarkan rintangan kakisan yang sangat baik dengan perubahan minimum kepada dimensi bahagian. Jenis I sering digunakan untuk komponen aeroangkasa ketepatan dan bahagian yang memerlukan toleransi yang ketat. Salutan juga membentuk buku asas yang sangat baik untuk lukisan seterusnya.
Anodisasi Asid Sulfurik (Jenis II)
Anodisasi asid sulfurik ialah pilihan lalai untuk kebanyakan profil aluminium komersial. Ia menghasilkan ketebalan salutan 5 hingga 25 mikron dan memberikan keseimbangan perlindungan kakisan, penampilan dan kos yang baik. Permukaan jenis II menerima pewarna dengan baik, yang menjadikannya laluan pilihan untuk kemasan seni bina hiasan di mana warna logam yang konsisten diperlukan.
Penganodan Keras (Jenis III)
Anodisasi keras dilakukan pada suhu mandi yang lebih rendah, biasanya di sekitar takat beku, dan dengan ketumpatan arus yang lebih tinggi. Salutan yang terhasil adalah 25 hingga 50 mikron tebal, dengan kekerasan permukaan biasanya dalam julat 300 hingga 500 HV. Untuk konteks, salutan Jenis II standard biasanya jatuh antara 200 dan 300 HV. Jenis III ditentukan untuk komponen yang menghadapi haus tinggi, seperti profil sink haba, perumah pam dan trek gelongsor.
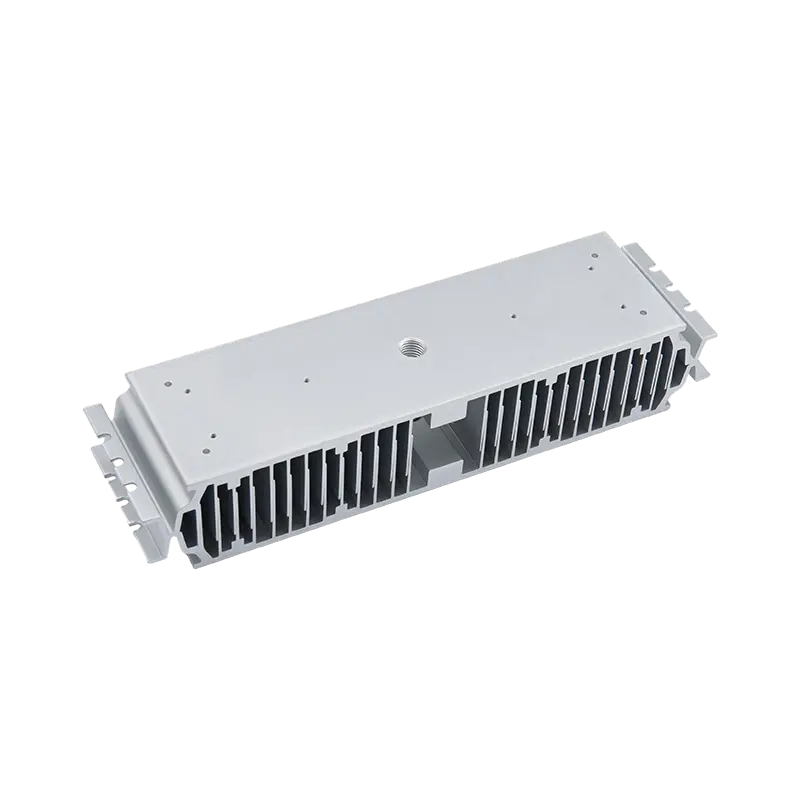
 Anodisasi Keras untuk Aloi Aluminium: Salutan Tebal, Tahan Haus Anodisasi keras menghasilkan lapisan oksida 25–100µm dengan kekerasan 300–600 HV, sesuai untuk komponen haus tinggi seperti sink haba dan trek gelongsor. Proses ini sesuai dengan bahagian yang memerlukan ketahanan melebihi salutan Jenis II standard. Lihat Produk →
Ketebalan Salutan dan Spesifikasi Prestasi
| taip | Ketebalan Biasa | Kekerasan Permukaan | Aplikasi Biasa |
|---|---|---|---|
| taip I (Chromic) | 2-5 mikron | Lebih rendah, tidak boleh diukur | Aeroangkasa ketepatan, bahagian berulir |
| taip II (Sulfuric) | 5-25 mikron | 200-300 HV | Profil seni bina, hiasan, am |
| taip III (Hard) | 25-50 mikron | 300-500 HV | Sinki haba, profil lif, permukaan haus |
Anodized vs Aluminium Bersalut Serbuk
Anodizing dan salutan serbuk adalah dua kaedah kemasan yang paling biasa untuk profil aluminium, tetapi ia menyelesaikan masalah yang berbeza. Mengetahui perbezaan menghalang kesilapan spesifikasi yang mahal.
Anodizing menukar permukaan logam kepada oksida. Kemasannya adalah sebahagian daripada aluminium itu sendiri, jadi ia tidak boleh mengelupas atau terkelupas. Ia mengekalkan rupa logam semula jadi dan sangat tahan terhadap pudar UV. Had utama ialah salutan yang agak nipis berbanding salutan serbuk, yang bermaksud ia tidak banyak meningkatkan rintangan hentaman.
Salutan serbuk menggunakan lapisan polimer biasanya setebal 60 hingga 120 mikron. Ia menawarkan palet warna yang lebih luas dan boleh menyembunyikan ketidaksempurnaan permukaan. Walau bagaimanapun, permukaan bersalut serbuk boleh serpihan pada hentaman, dan lapisan polimer boleh pudar atau kapur dari semasa ke semasa dalam cahaya matahari yang kuat.
Untuk profil seni bina luaran, anodisasi selalunya merupakan pilihan yang lebih baik kerana lapisan oksida stabil di bawah pendedahan UV dan tidak mengalami masalah lekatan salutan. Bagi bahagian yang akan dikendalikan dalam keadaan yang teruk dan memerlukan lapisan pelindung yang tebal, salutan serbuk masih merupakan pilihan yang sah. Dalam amalan, banyak pengeluar menawarkan kedua-duanya supaya anda boleh memadankan kemasan dengan persekitaran pemasangan.
Perkara yang Perlu Ditentukan Apabila Memesan Profil Anodized
Memesan profil aluminium anod bukan hanya tentang memilih kod warna. Beberapa butiran teknikal mempengaruhi keputusan akhir dan harus disahkan dengan pembekal anda sebelum pengeluaran.
Pemilihan aloi adalah faktor pertama. Aloi 6000-siri, terutamanya 6063 dan 6061, adalah standard untuk profil seni bina anod. Mereka menghasilkan lapisan oksida yang seragam dan menerima pewarna secara konsisten. Aloi tembaga yang lebih tinggi seperti 2024 lebih sukar untuk dianodkan dan cenderung menghasilkan salutan yang lebih gelap dan kurang seragam.
Penyediaan permukaan adalah penting. Garisan penyemperitan dan tanda pengendalian boleh kekal kelihatan selepas anodisasi melainkan profil digilap secara mekanikal atau diletupkan pasir sebelum mandi anodisasi. Jika kemasan cerah atau matte diperlukan, jelaskan dalam spesifikasi anda.
Geometri profil penyemperitan juga mempengaruhi hasilnya. Sudut dalaman yang tajam boleh mencipta aliran arus yang tidak sekata, yang membawa kepada variasi ketebalan salutan. Reka bentuk dengan jejari fillet yang mencukupi dan peralihan yang lancar menghasilkan kemasan yang lebih konsisten. Untuk lebih lanjut mengenai perkara ini, lihat gambaran keseluruhan kami tentang proses penyemperitan aluminium dan pertimbangan aloi.
Keperluan warna dan pengedap hendaklah dinyatakan dengan jelas. Kemasan yang jelas atau semula jadi menunjukkan ton logam, manakala kemasan yang dicelup perlu dinyatakan dengan nombor rujukan warna. Pengedap biasanya dilakukan dengan air panas atau nikel asetat. Salutan yang dimeterai dengan baik menahan pewarnaan dan memberikan rintangan kakisan yang lebih baik. Untuk bahagian anod yang keras, pengedap kadangkala ditinggalkan untuk mengekalkan kekerasan maksimum, tetapi ini adalah pertukaran yang perlu anda bincangkan dengan pembekal.
Akhir sekali, tentukan ketebalan salutan. Profil hiasan dalaman biasanya memerlukan 8 hingga 15 mikron. Profil seni bina luaran hendaklah dinyatakan pada 20 hingga 25 mikron. Komponen haus berat mungkin memerlukan 40 mikron atau lebih. Angka-angka ini secara langsung mempengaruhi kos dan masa pendahuluan, jadi kena tepat.
Di mana Kemasan Anodized Menyampaikan Nilai Tertinggi
Kemasan anod memberikan manfaat paling banyak apabila profil aluminium menghadapi gabungan kelembapan, haus mekanikal dan pendedahan UV.
Dalam aplikasi lif, profil kereta anod berkekuatan tinggi ditentukan kerana kemasannya tahan sentuhan berterusan dan pembersihan yang kerap. Lapisan anod menghalang pewarnaan oksida putih yang sering muncul pada aluminium yang tidak dirawat dalam persekitaran lembap.
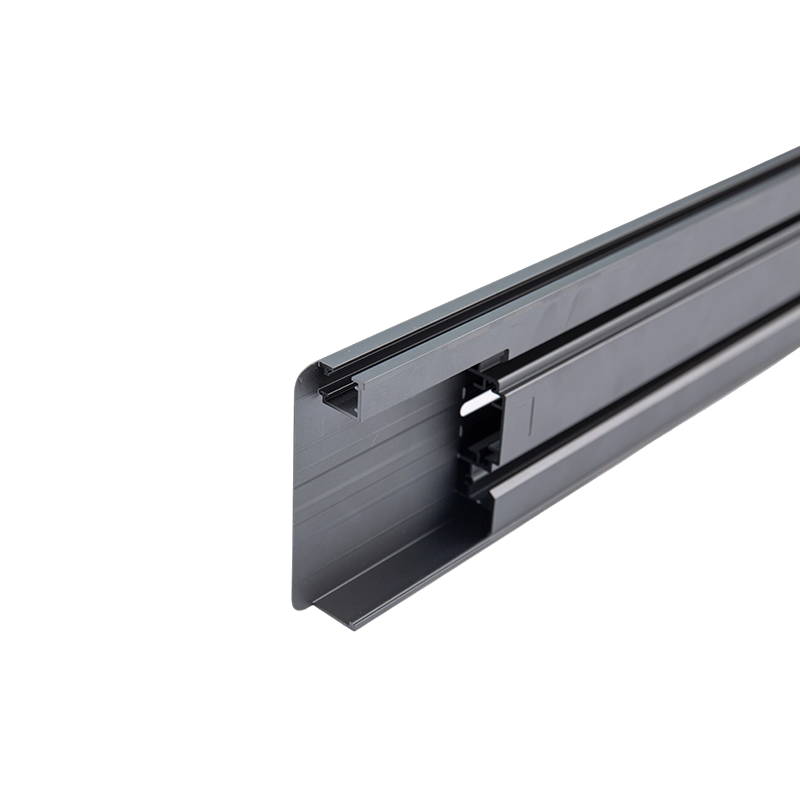
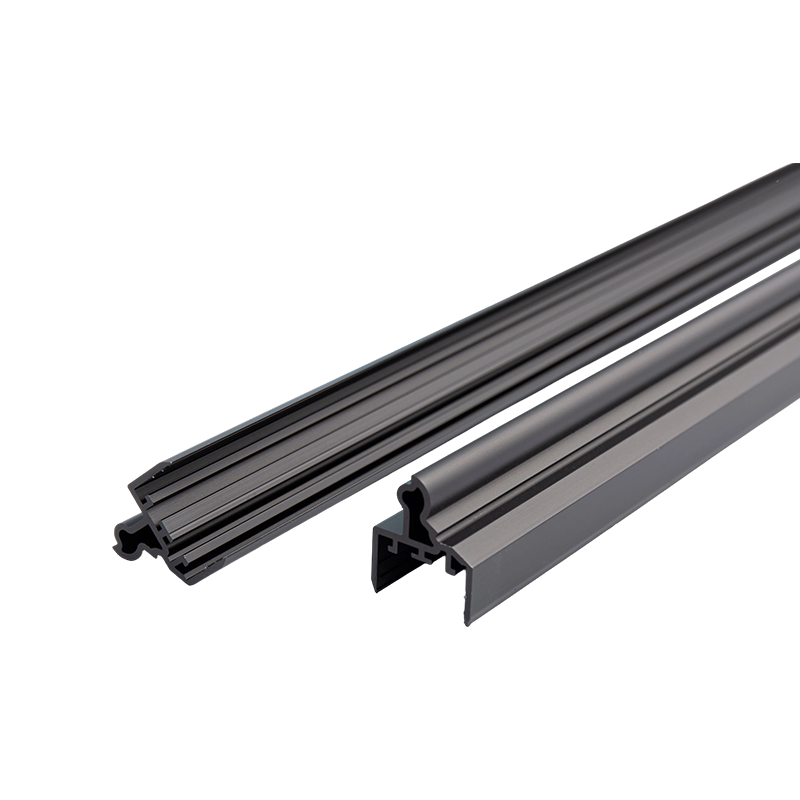
 Profil Aluminium Anodized Kekuatan Tinggi untuk Kereta Lif Diperbuat daripada aloi 6063/6061 dengan temper T5, profil ini menawarkan ketegaran struktur dan rintangan calar. Kemasan anod menghalang pewarnaan dan mengurangkan penyelenggaraan dalam persekitaran lif yang lembap dan digunakan tinggi. Lihat Produk →
Untuk sink haba, anodisasi berfungsi untuk tujuan berfungsi. Lapisan oksida adalah penebat elektrik, yang membolehkan sink haba menyentuh komponen elektronik tanpa pita penebat tambahan. Pada masa yang sama, permukaan teranod memancarkan haba dengan lebih cekap daripada aluminium kosong, meningkatkan prestasi terma keseluruhan.
 Penyemperitan Aluminium Anod dalam Pelbagai Warna dan Kemasan Tersedia dalam warna perak, hitam, gangsa, champagne dan warna tersuai, dengan ketebalan anodisasi dari AA10 hingga AA25. Sesuai untuk peralatan dapur dan kandang pancuran mandian, kemasannya tahan lama dan mudah dibersihkan. Lihat Produk →
Profil kepungan peralatan dapur dan pancuran mandian mendapat manfaat daripada penanodan dengan cara yang sama. Kemasannya mudah dibersihkan dan tidak berkarat selepas pendedahan berulang kepada air, agen pembersih atau sentuhan makanan. Profil pancuran mandian anod berwarna mengekalkan penampilan yang konsisten tahun demi tahun kerana pewarna dibenamkan dalam lapisan oksida dan bukannya diletakkan dalam filem permukaan.
Untuk peralatan dapur, permukaan anodized yang matte dan tahan suhu tinggi mengurangkan risiko makanan melekat dan memudahkan pencucian. Kelebihan praktikal inilah sebabnya kemasan anod adalah standard dalam produk yang menjaga kebersihan dan ketahanan.
Catatan Sebelumnya
Struktur Aluminium untuk Pemasangan Solar: Panduan Bahan Praktikal dan Petua Pemilihan
Catatan Seterusnya
Warna Anodisasi Aluminium: Pilihan, Had dan Cara Menentukannya dengan Betul
Alamat
No. 18, Taman Perindustrian, Kampung Yanghua, Bandar Nanxun, Daerah Nanxun, Bandar Huzhou, Wilayah Zhejiang, China
Menu Pantas
Langgan newslatter
Hak Cipta © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Pengeluar Penyemperitan Aluminium Tersuai

