

Profil Penyemperitan Aluminium: Panduan Proses, Aloi & Reka Bentuk
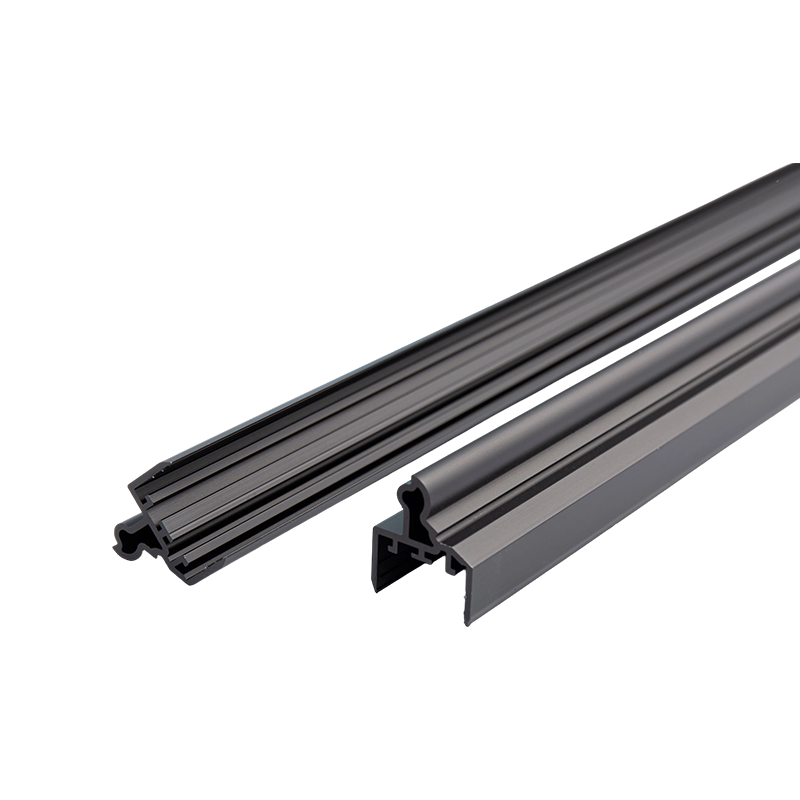
Profil penyemperitan aluminium ialah komponen berbentuk hampir bersih yang dibentuk dengan memaksa bilet aluminium yang dipanaskan melalui acuan keluli tersuai, menggabungkan kebebasan reka bentuk keratan rentas hampir tanpa had, nisbah kekuatan kepada berat kira-kira satu pertiga daripada keluli, dan kos perkakas lazimnya di bawah $3,000. Gabungan ini menjadikan penyemperitan sebagai laluan paling menjimatkan untuk bahagian logam linear volum tinggi, dengan pengeluaran global melebihi 27 juta tan setahun.
Daripada bingkai tingkap dan sink haba ke dulang bateri EV, profil tersemperit menyentuh hampir setiap industri. Panduan ini memecahkan lima faktor yang menentukan kos dan kualiti profil: proses pembuatan, pemilihan aloi, peraturan reka bentuk, piawaian toleransi dan kemasan permukaan.
Bagaimana Proses Penyemperitan Aluminium Berfungsi
Lebih daripada 90% profil aluminium dihasilkan melalui penyemperitan langsung, di mana seekor domba jantan menolak bilet ke arah yang sama dengan aliran logam melalui acuan. Barisan pengeluaran lengkap mengikut urutan ini:
- Pemanasan bilet — bilet siri 6063 dipotong dan dipanaskan 420–480°C , cukup lembut untuk mengalir tetapi tidak pernah cair.
- Penyediaan acuan — acuan keluli alat H13 dipanaskan hingga sekitar 450–500°C untuk mengelakkan kejutan haba dan memastikan aliran logam sekata.
- Penyemperitan — ram hidraulik digunakan 1,500–15,000 tan daya , menolak logam melalui bukaan dadu pada 3–180 m/min bergantung pada aloi dan geometri.
- Pelindapkejutan — penyejukan udara atau air terkawal pada kunci pintu keluar dalam struktur metalurgi; 6061 memerlukan pelindapkejutan air untuk mencapai sifat T6.
- Regangan — profil diregangkan 1–3% untuk meluruskan mereka dan melegakan tekanan dalaman.
- Pemotongan dan penuaan — profil dipotong mengikut panjang dan dituakan secara buatan: Suhu T5 dibakar pada kira-kira 180°C selama 4–6 jam, manakala T6 menambah rawatan larutan hampir 530°C sebelum penuaan.
Memilih Aloi yang Tepat: 6063 vs 6061 vs 6005A
6063 menyumbang kira-kira 80% profil seni bina terima kasih kepada kualiti permukaan yang sangat baik dan kebolehekstrusan, manakala 6061 adalah lalai untuk bahagian struktur yang memerlukan kekuatan yang lebih tinggi. Aloi penyemperitan yang paling biasa dibandingkan seperti berikut:
| Aloi & Temper | Kekuatan Tegangan (MPa) | Kekuatan Hasil (MPa) | Pemanjangan (%) | Aplikasi Biasa |
|---|---|---|---|---|
| 6063-T5 | 160 | 110 | 8 | Bingkai tingkap, trim, sink haba LED |
| 6063-T6 | 205 | 170 | 10 | Profil hiasan, tiub perabot |
| 6061-T6 | 310 | 276 | 8 | Bingkai struktur, automotif, marin |
| 6005A-T6 | 260 | 215 | 9 | Badan trak, tangga, kenderaan rel |
| 6082-T6 | 310 | 260 | 8 | Jambatan, kren, kerja struktur Eropah |
Dua faktor tambahan sering memutuskan pilihan: kekonduksian terma dan siling kekuatan. 6063 mengalirkan haba pada kira-kira 200 W/m·K berbanding kira-kira 167 W/m·K untuk 6061 , itulah sebabnya LED dan sink haba CPU hampir selalu 6063. Apabila beban melebihi apa yang 6061 boleh kendalikan, 7075 (572 MPa tegangan) wujud tetapi jarang tersemperit - ia sukar dibentuk dan berharga 2–3× lebih, jadi kebanyakan pereka menebal bahagian dan bukannya menukar aloi.

Peraturan Reka Bentuk Yang Mengawal Kos dan Kualiti
Die penyemperitan berkelakuan seperti alat anjal: setiap ciri geometri profil anda mengubah cara logam mengalir dan tempoh acuan bertahan. Empat peraturan mendorong kebanyakan perbezaan kos antara profil murah dan yang mahal.
Ketebalan Dinding
Dinding minimum praktikal ialah kira-kira 1.0 mm untuk 6063 dan kira-kira 1.5 mm untuk 6061, tetapi dinding di bawah 1.2 mm meningkatkan kadar sekerap dan risiko pesongan mati. Memandangkan bahan mentah lazimnya mewakili 60–75% daripada kos bahagian, mengalihkan 0.5 mm daripada dinding tidak kritikal selalunya merupakan satu-satunya langkah pengurangan kos yang paling berkesan yang ada.
Mengelilingi Bulatan dan Saiz Tekan
Setiap profil mesti dimuatkan dalam bulatan mengepung dadu dan diameter bulatan menentukan penekan yang mana — dan oleh itu peringkat harga yang mana — pesanan anda berjalan pada:
| Diameter bilet | Pasukan Akhbar Biasa | Bulatan Pengepungan Maks |
|---|---|---|
| 6 in (152 mm) | 1,500–1,800 t | ~125 mm |
| 7 in (178 mm) | 2,000–2,500 t | ~165 mm |
| 9 in (229 mm) | 3,000–3,500 t | ~230 mm |
| 12 in (305 mm) | 5,000 t dan ke atas | ~320 mm |
Mengekalkan bulatan di bawah kira-kira 165 mm mengekalkan profil pada penekan 7 inci biasa dan mengelakkan surcaj yang dikenakan oleh penekan yang lebih besar.
Keseimbangan Geometri dan Ciri Mesra Mati
- Pastikan keratan rentas sesimetri yang mungkin — profil asimetri tunduk dan berpusing di pintu keluar cetakan, menambah kerja meluruskan dan sekerap.
- Hadkan kedalaman slot kepada kira-kira 3× lebar slot; "lidah" yang lebih dalam dan nipis melencong di bawah tekanan dan menyebabkan variasi dimensi.
- Tambahkan jejari sudut sekurang-kurangnya 0.5 mm untuk mengurangkan kepekatan tegasan, meningkatkan aliran logam dan memanjangkan hayat cetakan.
- Bahagian berongga memerlukan acuan lubang dan sentiasa menghasilkan jahitan kimpalan — letakkan jahitan jauh dari tekanan tinggi atau permukaan yang boleh dilihat.
Toleransi dan Piawaian Dimensi
Kelas toleransi ialah salah satu item yang paling kerap ditentukan terlebih dahulu — dan lebih dibayar — pada lukisan. Toleransi standard meliputi kebanyakan kerja struktur dan seni bina; kelas ketepatan hendaklah dikhaskan untuk bahagian mengawan dan pemasangan mekanikal.
| Standard | Wilayah | Toleransi Biasa (Malap ≤ 30 mm) | Penggunaan Biasa |
|---|---|---|---|
| EN 12020-2 | Eropah | ±0.10 mm | Pemasangan ketepatan, bahagian gelongsor dan mengawan |
| EN 755-9 | Eropah | ±0.20 mm | Profil struktur dan seni bina am |
| ASTM B221 | Amerika Utara | ±0.15–0.25 mm | Kerja struktur, seni bina dan marin |
| GB/T 5237 | China | ±0.15 mm (gred tinggi) | Eksport profil seni bina |
Di luar dimensi keratan rentas, nyatakan kelurusan (biasanya 1–2 mm setiap meter) , twist dan kerataan untuk profil panjang atau lebar, kerana toleransi bentuk ini dikawal secara berasingan dalam EN 755-9 dan EN 12020-2.

Kemasan Permukaan dan Pertukarannya
Kemasan kilang adalah percuma dan mencukupi untuk bahagian struktur yang tersembunyi, tetapi kebanyakan profil menerima salutan berfungsi atau hiasan. Pilihan terutamanya mempengaruhi rintangan kakisan, pilihan warna dan kos:
- Anodizing — menumbuhkan lapisan oksida 5–25 μm dengan kekerasan permukaan 300–500 HV; standard untuk sink haba, trim, dan bahagian marin, dan ia mengekalkan rupa logam.
- Salutan serbuk — menggunakan filem polimer 60–120 μm dalam 200 warna RAL; lalai seni bina, dengan sistem Qualicoat Class 2 yang dinilai selama 10 tahun di luar rumah.
- Salutan elektroforetik (e-coat) — mendepositkan filem lutsinar 15–35 μm dengan keseragaman yang sangat baik, selalunya digabungkan dengan anodizing.
- Salutan PVDF — sistem fluoropolimer 25–40 μm dengan kebolehtahan cuaca 20 tahun, ditentukan untuk dinding tirai dan fasad pantai.
- Sublimasi bijirin kayu — memindahkan corak kayu ke dalam alas bersalut serbuk untuk profil dalaman hiasan.
Anodizing dan salutan serbuk setiap satu biasanya ditambah 10–25% kepada kos bahagian bergantung pada ketebalan dan warna filem, dengan kemasan cerah-celup dan anodized metalik di bahagian atas julat itu.
Aplikasi dan Empat Pemacu Kos
Permintaan untuk profil tersemperit tertumpu di lima pasaran utama:
- Bangunan dan pembinaan — kira-kira 30% daripada volum global: bingkai tingkap dan pintu, dinding langsir, pagar.
- Pengangkutan — kira-kira 25%: dulang bateri EV, rasuk bampar dan badan kereta rel, kebanyakannya dalam 6061 dan 6005A.
- Pengurusan elektronik dan haba — Luminair LED dan sink haba CPU mengeksploitasi kekonduksian 200 W/m·K 6063.
- Tenaga suria — Bingkai 6063-T5 dan rel pelekap untuk kebanyakan modul PV.
- Automasi industri — Sistem pembingkaian slot-T (siri 4040, 4080, 8080) untuk pengawal mesin, penghantar dan stesen kerja.
Perkara yang Menentukan Harga Profil
- Bahan mentah — harga aluminium LME ditambah premium serantau biasanya mewakili 60–75% daripada jumlah kos bahagian , jadi penentuan harga profil menjejaki pasaran logam dengan teliti.
- Kerumitan penukaran — dinding nipis, bahagian berongga dan toleransi yang ketat mendorong kos penyemperitan dan penuaan, biasanya $0.5–1.5 setiap kg.
- Perkakas — acuan keluli H13 berharga $800–3,000 sekali dan biasanya bertahan untuk lebih daripada 100 tan pengeluaran, jadi kos cetakan bagi setiap bahagian menjadi diabaikan pada jumlah.
- Kemasan dan kuantiti pesanan — rawatan permukaan menambah 10–25%, dan kebanyakan kilang menetapkan pesanan minimum 300–500 kg setiap profil.
Bagi kebanyakan projek, spesifikasi lalai ialah 6063-T5 dengan toleransi standard EN 755-9 atau ASTM B221 dan kemasan beranod atau bersalut serbuk ; beralih kepada 6061-T6 hanya apabila beban struktur menuntutnya, dan bayar untuk toleransi ketepatan hanya pada permukaan yang benar-benar mengawan dengan komponen lain. Dapatkan ketebalan dinding, bulatan mengelilingi dan simetri tepat pada lukisan, dan penyemperitan akan memberikan kos terendah bagi setiap meter daripada sebarang proses pembentukan logam.
Catatan Sebelumnya
Penyemperitan Aluminium CNC: Panduan Proses, Kos & Pemesinan
Catatan Seterusnya
Tiada artikel seterusnya
Alamat
No. 18, Taman Perindustrian, Kampung Yanghua, Bandar Nanxun, Daerah Nanxun, Bandar Huzhou, Wilayah Zhejiang, China
Menu Pantas
Langgan newslatter
Hak Cipta © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Pengeluar Penyemperitan Aluminium Tersuai

