

Penyemperitan Aluminium CNC: Panduan Proses, Kos & Pemesinan
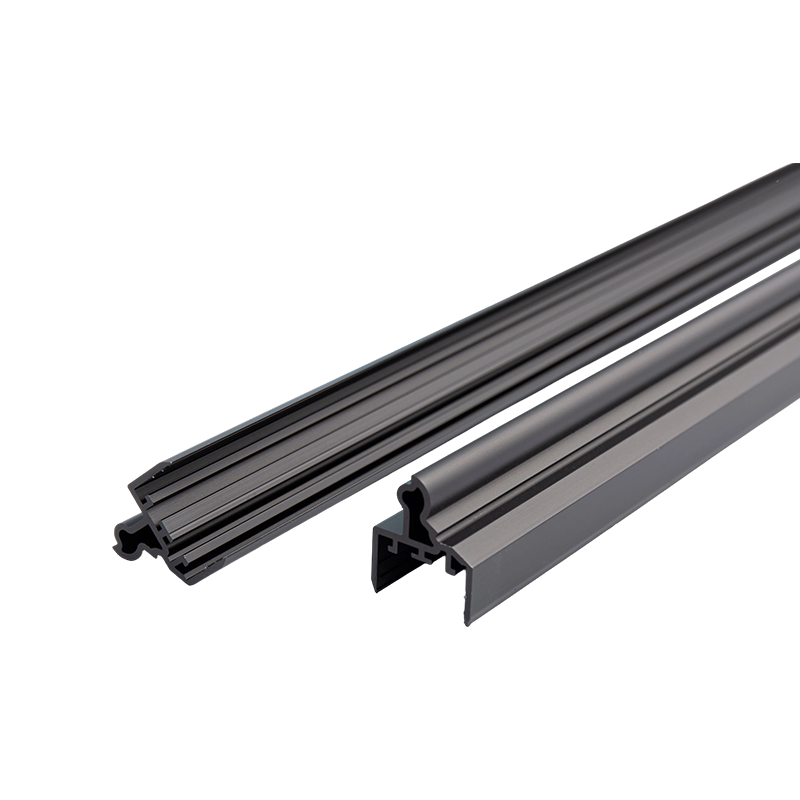
Penyemperitan aluminium CNC ialah laluan pengilangan hibrid: bilet aluminium mula-mula ditolak melalui acuan keluli untuk membentuk profil bentuk hampir bersih, dan pemesinan CNC kemudian menambahkan ciri ketepatan — lubang potong-ke-panjang, gerudi dan ditoreh, poket giling, slot dan ukiran. Langkah penyemperitan menyampaikan geometri kos rendah sepanjang bahagian, manakala langkah CNC membekalkan ketepatan ciri hingga ±0.05 mm yang tidak dapat dihasilkan oleh dadu sahaja.
Untuk bahagian dengan keratan rentas tetap pada volum kira-kira 100–10,000 unit, gabungan ini biasanya mengurangkan kos sebahagian sebanyak 40–70% berbanding dengan mengisar keseluruhan bahagian daripada bilet pepejal , kerana 85–95% bahan berakhir dalam profil siap dan bukannya dimesin sebagai cip. Panduan ini merangkumi aliran kerja pengeluaran, operasi CNC yang digunakan pada profil tersemperit, pemilihan aloi dan toleransi, dan peraturan reka bentuk yang memastikan pemesinan sekunder murah.
Dari Bilet ke Bahagian Selesai: Aliran Kerja Pengeluaran
Bahagian penyemperitan mesin CNC bergerak melalui penekan penyemperitan dahulu dan pusat pemesinan kedua. Urutan itu penting, kerana rawatan haba dan pelurus mesti berlaku sebelum pemesinan ketepatan, dan penamat biasanya berlaku selepas:
- Fabrikasi dadu - dadu keluli alat H13 dimesin dan dirawat haba, biasanya berharga $800–3,000 dan berkekalan lebih 100 tan pengeluaran.
- Penyemperitan — bilet dipanaskan 420–480°C dan dipaksa melalui acuan oleh ram hidraulik yang menggunakan 1,500–15,000 tan, menghasilkan profil sehingga 6–7 m panjang.
- Penuaan — profil dibakar mengikut suhu: T5 pada kira-kira 180°C selama 4–6 jam, atau T6 dengan rawatan larutan berhampiran 530°C diikuti dengan penuaan.
- Pemotongan CNC — gergaji berkepala dua atau penghala CNC memotong profil mengikut panjang ±0.1 mm , jauh lebih ketat daripada ±0.5 mm gergaji manual.
- Pemesinan sekunder CNC — Pusat pemesinan 3 paksi atau 4 paksi menggerudi, mengetuk, kilang dan sinki kaunter menggunakan lekapan khusus yang mengepit profil tanpa mengherotkan dinding nipis.
- Deburring dan penyediaan permukaan — tepi pecah dan permukaan dibersihkan supaya salutan melekat secara seragam.
- Kemasan — anodisasi (5–25 μm) atau salutan serbuk (60–120 μm) digunakan selepas pemesinan supaya benang dan muka mengawan kekal terdedah, konduktif dan tepat dari segi dimensi.
- Pemeriksaan — kedudukan lubang kritikal dan tolok benang disahkan dengan CMM atau pengukuran optik terhadap lukisan.
Operasi CNC Lazimnya Dilakukan pada Profil Tersemperit
Penyemperitan mentakrifkan keratan rentas profil; Pemesinan CNC mentakrifkan semua yang menjadikannya bahagian yang boleh digunakan. Operasi sekunder yang paling biasa termasuk:
- Potong-ke-panjang — Gergaji atau penghala CNC memegang ±0.1 mm pada panjang dan menghasilkan hujung persegi yang bersih dan sedia untuk dipasang.
- Menggerudi dan menoreh — dari benang M3 hingga M12 untuk pemasangan; kedalaman benang sekurang-kurangnya 1.5× diameter bolt adalah minimum yang boleh dipercayai dalam 6061-T6.
- Pengilangan poket dan slot — poket cetek untuk PCB, paparan atau kacang T, biasanya dalam 1–3 mm dengan jejari sudut sepadan dengan pengisar hujung (R1–R3 mm).
- Counterboring dan countersinking — ceruk yang membiarkan skru kepala soket atau kepala rata bersiram dengan permukaan profil.
- Pemesinan akhir — menghadap, torehan, atau potongan sudut untuk sambungan rangka yang dikimpal atau dibolt.
- Ukiran dan penandaan — nombor bahagian, logo atau tanda skala dipotong 0.1–0.3 mm dalam, selalunya diisi dengan cat.
Oleh kerana geometri profil sudah terbentuk, setiap operasi ini mengeluarkan hanya beberapa sentimeter padu bahan. Kitaran pemesinan menengah biasa untuk bahagian dengan 12 lubang dan 8 lubang diketuk mengambil masa 2–4 minit , diterjemahkan kepada kira-kira $1.50–4.00 kos pemesinan pada kadar kedai standard $40–80 setiap jam mesin.

Penyemperitan CNC lwn. Pemesinan CNC Penuh daripada Billet
Persoalan penyumberan pusat ialah sama ada hendak memesin keseluruhan bahagian daripada bongkah pepejal atau menyemperit bentuk terlebih dahulu. Jawapannya bergantung hampir sepenuhnya pada kelantangan dan ketekalan keratan rentas:
| Kriteria | Penyemperitan CNC Sekunder | CNC penuh dari Billet |
|---|---|---|
| Perkakas sekali sahaja | $800–3,000 (mati penyemperitan) | $100–500 (lekapan program) |
| Penggunaan bahan | 85–95% | 10–30% |
| Kos seunit @ 1,000 pcs | $6–12 | $25–45 |
| Panjang praktikal maksimum | 6–7 m (boleh dihantar trak) | 1–2 m (had katil mesin) |
| Ketepatan ciri | ±0.05 mm pada ciri CNC | ±0.01–0.05 mm secara keseluruhan |
| Isipadu yang menjimatkan | 100–10,000 unit | 1–100 unit |
Contoh konkrit: kepungan elektronik berukuran 300 × 120 × 50 mm dalam 6061-T6, dengan 20 ciri mesin, pada 1,000 unit. Kos pemesinan CNC penuh kira-kira $32 setiap bahagian, atau jumlah $32,000. Laluan penyemperitan memerlukan acuan $1,200 ditambah kira-kira $8 setiap bahagian dalam pemesinan profil dan sekunder — sejumlah $9,200, penjimatan kira-kira 70% . Di bawah kira-kira 50–100 unit, walau bagaimanapun, kos cetakan dan kuantiti pesanan minimum (biasanya 300–500 kg setiap profil) menjadikan pemesinan bilet sebagai pilihan yang lebih murah dan pantas.
Strategi Pemilihan dan Toleransi Aloi
Tidak semua mesin aloi penyemperitan sama baik. Aloi yang lebih lembut seperti 6063 cenderung untuk menghasilkan kilang akhir dan menghasilkan cip yang panjang, manakala 6061-T6 memecahkan cip dengan bersih dan memegang benang yang diketuk dengan baik — itulah sebabnya ia mendominasi kerja penyemperitan mesin CNC:
| Aloi & Temper | Kebolehmesinan* | Kekuatan Tegangan (MPa) | Terbaik Untuk |
|---|---|---|---|
| 6061-T6 | 90% | 310 | Bahagian struktur, benang, kepungan |
| 6063-T5 | 70% | 160 | Sinki haba, trim, bahagian hiasan |
| 6082-T6 | 85% | 310 | Kerja struktur dan pengangkutan Eropah |
| 7075-T6 | 70% | 572 | Aeroangkasa (jarang tersemperit, kos tinggi) |
Toleransi harus dibahagikan antara geometri tersemperit dan ciri mesin, kerana ia dihasilkan oleh proses yang berbeza pada tahap kos yang sangat berbeza:
| Jenis Ciri | Toleransi Standard |
|---|---|
| Keratan rentas yang tersemperit (EN 755-9, malap ≤ 30 mm) | ±0.20 mm |
| Keratan rentas tersemperit ketepatan (EN 12020-2) | ±0.10 mm |
| CNC potong-ke-panjang | ±0.10 mm |
| Kedudukan lubang CNC | ±0.05 mm |
| Ciri CNC yang ketat (bore, muka datum) | ±0.01–0.02 mm |
| Kelurusan selepas regangan | 1–2 mm setiap meter |
Gunakan toleransi yang ketat hanya pada ciri mesin yang benar-benar berpasangan dengan komponen lain ; memegang keseluruhan bahagian sebagai-semperit kepada ±0.05 mm memaksa penyemperit ke dalam pengisihan yang mahal atau mati ketepatan tanpa keuntungan berfungsi.
Peraturan Reka Bentuk Yang Memastikan Pemesinan Menengah Murah
Setiap ciri CNC pada penyemperitan memerlukan masa mesin, dan profil berdinding nipis jauh lebih sensitif kepada reka bentuk yang buruk daripada blok pepejal. Peraturan ini secara konsisten mengurangkan masa kitaran dan sekerap:
- Pastikan semua ciri mesin boleh diakses dari tiga paksi — atas dan dua sisi — untuk mengelakkan pemasangan semula yang mahal atau kerja 5 paksi.
- Berikan jejari sudut dalaman poket giling sekurang-kurangnya R1–R3 mm untuk memadankan kilang hujung standard; sudut dalaman yang tajam memerlukan EDM atau alatan kecil berjalan perlahan.
- Mengekalkan dinding sekurang-kurangnya 1.2 mm di bawah ciri mesin — dinding nipis berbual semasa mengisar dan herot di bawah daya pengapit.
- Letakkan lubang sekurang-kurangnya 1.5× diameter lubang dari tepi profil untuk mengelakkan pecah, terutamanya berhampiran jahitan kimpalan die dalam profil berongga.
- Rujukan ciri CNC daripada datum dimesin (hujung muka atau pad giling), bukan daripada permukaan tersemperit yang membawa variasi ±0.2 mm.
- Gunakan saiz pengikat standard (M3, M4, M5, M6, M8) supaya kedai boleh menjalankan alat paip dan bentuk standard tanpa perkakas tersuai.
- Tentukan had terima penyemperitan standard (EN 755-9 atau ASTM B221) untuk semua dimensi tidak kritikal pada lukisan.
Pemacu Kos dan Aplikasi Biasa
Sebaik sahaja acuan wujud, tiga faktor menguasai harga setiap bahagian penyemperitan mesin CNC:
- Masa kitaran CNC — kos sekunder terbesar; pada $40–80 setiap jam mesin, menggandakan bilangan lubang secara kasar menggandakan kos pemesinan, jadi satukan pengikat jika boleh.
- Pelunasan mati — die $1,500 ditambah sahaja $0.30 setiap bahagian pada 5,000 unit , tetapi $15 setiap bahagian pada 100 unit, itulah sebabnya volum sangat penting.
- Penamat — penganodan atau salutan serbuk menambah 10–25% kepada kos bahagian dan mungkin memerlukan penutup muka yang dimesin, menambah tenaga kerja.
Bahagian yang paling mendapat manfaat ialah panjang, prismatik dan dihasilkan dalam kelompok yang boleh diulang: penutup dan casis elektronik, bar sink haba LED, pembingkaian automasi slot T, rel modul bateri EV, profil pelekap solar, plat sisi penghantar dan rel peranti perubatan. Dalam semua ini, keratan rentas kekal malar manakala lubang, slot dan benang berubah dari bahagian ke bahagian — betul-betul pembahagian kerja antara acuan dan mesin.
Resipi lalai praktikal ialah profil 6061-T6 dengan toleransi standard EN 755-9, pemesinan CNC terhad kepada ciri fungsian, dan penanodan digunakan selepas pemesinan. Jika bahagian anda mempunyai keratan rentas yang tetap dan volum tahunan melebihi beberapa ratus unit, minta kedua-dua sebut harga CNC penuh dan sebut harga penyemperitan-tambah-CNC — perbandingan hampir selalu memihak kepada laluan hibrid, selalunya dengan margin yang luas.
Catatan Sebelumnya
Penyemperitan Aluminium Kemasan Kayu: Panduan Penyelenggaraan Tahan Lama, Estetik & Rendah
Catatan Seterusnya
Profil Penyemperitan Aluminium: Panduan Proses, Aloi & Reka Bentuk
Alamat
No. 18, Taman Perindustrian, Kampung Yanghua, Bandar Nanxun, Daerah Nanxun, Bandar Huzhou, Wilayah Zhejiang, China
Menu Pantas
Langgan newslatter
Hak Cipta © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Pengeluar Penyemperitan Aluminium Tersuai

