

Penyemperitan Aluminium Anodized: Jenis, Gred Ketebalan dan Pilihan Aloi
Dua larian penyemperitan meninggalkan acuan yang sama pada syif yang sama. Seseorang kembali dari garisan anodisasi dengan nada champagne yang sekata; yang lain kembali seperti susu pada satu muka dan lebih gelap di sepanjang garis kimpalan. Anodizer biasanya disalahkan, tetapi puncanya lebih kerap di hulu: kimia aloi, kadar pelindapkejutan, keadaan mati, atau cara profil diletakkan di atas rak.
Jawapan ringkas dahulu: penyemperitan aluminium anod bukan logam bersalut. Anodizing menukarkan kulit luar profil kepada lapisan aluminium oksida yang ditanam daripada aluminium itu sendiri, itulah sebabnya kemasannya tahan cipratan, menahan warna di luar dan boleh dicelup, dimeterai atau dikeraskan untuk dipakai. Memegang keputusan itu secara stabil merentas kelompok bergantung pada keputusan yang dibuat lama sebelum rak memasuki tangki.
Tindakan Anodisasi pada Profil Tersemperit
Di dalam tangki, penyemperitan menjadi anod dalam elektrolit asid cair. Arus terus memacu oksigen ke permukaan, di mana ia terikat dengan aluminium untuk membentuk aluminium oksida. Lapisan itu tumbuh ke dalam logam dan juga ke luar dari permukaan asal, jadi profil siap mengukur lebih besar daripada penyemperitan mentah dengan sebahagian kecil daripada ketebalan salutan pada setiap muka. Salutan 20 mikron boleh menambah kira-kira 8 hingga 10 mikron setiap sisi, cukup untuk perkara pada muat tekan atau sambungan gelongsor.
Dua butiran struktur memacu segala-galanya. Oksida yang terbentuk adalah berliang, dan liang mikroskopik tersebut menerima pewarna organik untuk menghasilkan champagne, gangsa, hitam, atau warna tersuai. Liang-liang kemudiannya perlu ditutup. Pengedap dalam air ternyahion panas, nikel asetat atau sistem nikel-fluorida sejuk mengunci pewarna dan memulihkan prestasi kakisan. Pengedap yang lemah akan muncul kemudian: profil yang lulus semakan semburan garam di makmal boleh bertukar warna dalam satu musim di luar rumah.
Mengapa Profil Anodized Mengatasi Salutan Gunaan
- Rintangan kakisan: lapisan oksida yang dimeterai dengan betul adalah stabil secara kimia, dan profil 6063 dan 6061 teranod secara rutin melepasi beberapa ratus jam ujian semburan garam neutral.
- Kesan dan lelasan: oksida lebih keras daripada aluminium di bawahnya dan integral dengan permukaan, jadi ia tidak boleh mengelupas atau mengelupas pada tepi yang kemek seperti yang boleh dilakukan oleh filem cat.
- Kestabilan warna: kemasannya tidak organik dan tidak berkapur di bawah pendedahan ultraungu seperti yang dilakukan oleh kebanyakan salutan organik.
- Permukaan dielektrik: lapisan anodik tidak mengalirkan elektrik, yang sesuai dengan perumah soket dan profil elektrik lain di mana permukaan perlu diasingkan.
- Penyelenggaraan: sabun lembut, air suam, dan kain lembut memulihkan permukaan. Tiada waxing dan tiada touch-up.
Dua pertukaran milik pada lukisan itu. Oksida anodik ialah penghalang terma, jadi sink haba hendaklah membawa hanya lapisan Jenis II nipis, biasanya 5 hingga 10 mikron, melainkan permukaannya benar-benar memerlukan rintangan haus. Anodisasi keras pada 40 hingga 50 mikron bertahan dari lelasan dengan lebih baik tetapi menambah rintangan haba yang boleh diukur dan mengurangkan kekuatan keletihan di sudut tajam. Pertukaran kedua adalah dimensi: kerana lapisan dibina pada setiap permukaan, bahagian anod yang keras memerlukan toleransi yang besar dan biasanya menutupi pada benang dan lubang.
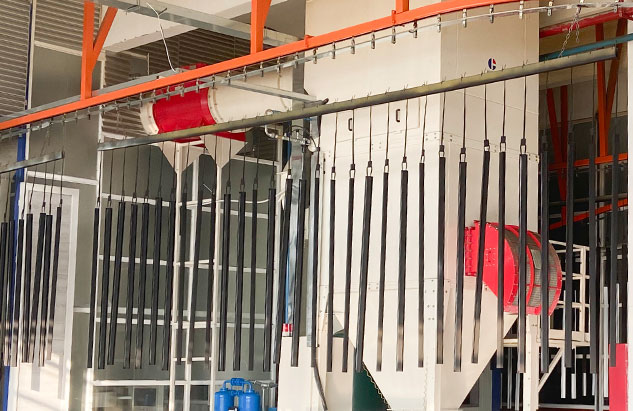 Perkhidmatan Anodisasi Keras untuk Komponen Aloi Aluminium Gunakan untuk lapisan oksida tahan haus tebal, dengan pilihan kawalan proses, pengedap dan ketebalan yang sesuai untuk menuntut bahagian automotif, aeroangkasa, jentera dan perkakas. Lihat Produk →
Jenis I, Jenis II dan Jenis III: Pemadanan Jawatan dengan Tugas
Kebanyakan spesifikasi merujuk MIL-A-8625 atau piawaian yang setara, dan nombor jenis memberitahu penyudah elektrolit dan julat ketebalan yang boleh digunakan.
| Jawatan | Elektrolit | Ketebalan biasa | Kekerasan permukaan | Di mana ia sesuai |
|---|---|---|---|---|
| Jenis I, asid kromik | Asid kromik | 0.0001 hingga 0.0007 in (2.5 hingga 18 mikron) | rendah | Lapisan nipis pada bahagian sensitif atau kompleks keletihan, dengan perubahan dimensi yang minimum |
| Jenis II, asid sulfurik | Asid sulfurik | 0.0002 hingga 0.0010 in (5 hingga 25 mikron) | Sederhana | Seni bina, perkakas dan rintangan kakisan am, dan asas untuk kebanyakan warna yang dicelup |
| Jenis III, anodisasi keras | Asid sulfurik, lower temperature | 0.0005 hingga 0.0045 in (13 hingga 114 mikron), selalunya 2 juta | Tinggi, kira-kira 400 hingga 500 HV | Pakai permukaan, komponen gelongsor dan bahagian yang mesti menahan lelasan |
Kelas menambah dimensi kedua: Kelas I bermaksud tidak dicelup, Kelas II bermaksud dicelup. Projek seni bina sering pergi lebih jauh dan menulis penetapan AA seperti AA-M12C22A41 ke dalam pesanan pembelian, yang menyematkan ketebalan salutan bersama-sama dengan warna dan gloss dan bukannya meninggalkan penampilan kepada penghakiman penyudah.
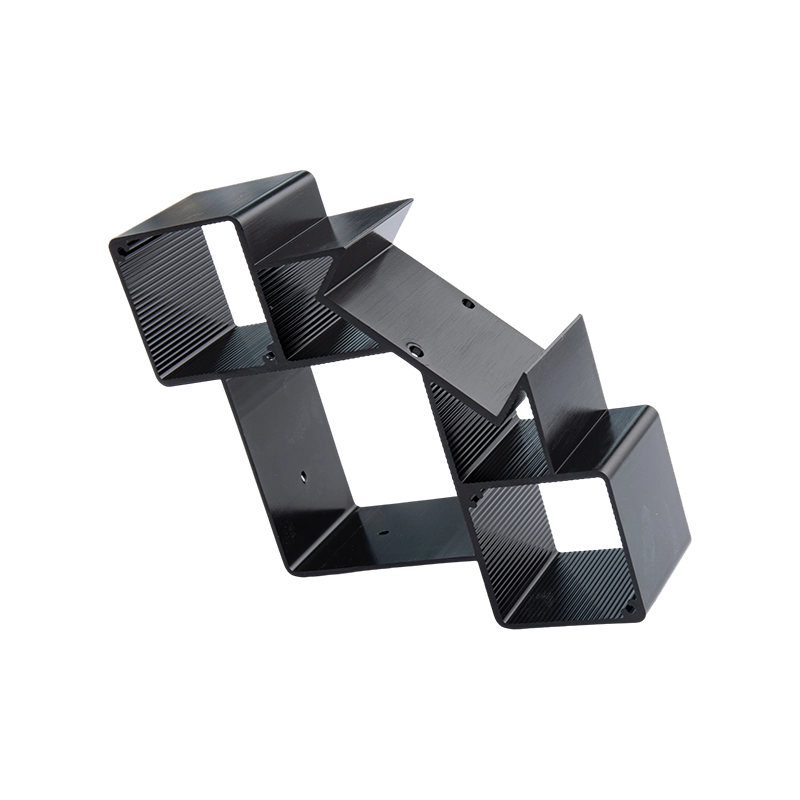
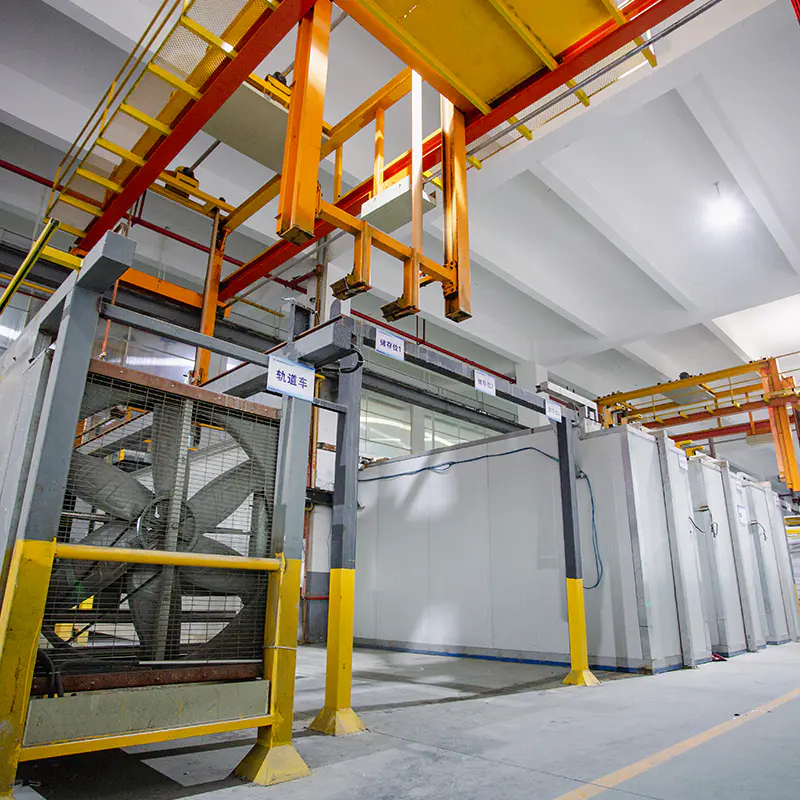 Profil Penyemperitan Aluminium Anod dengan Pilihan Warna dan Ketebalan Menawarkan warna perak-putih, hitam, gangsa, champagne dan pewarna sekunder, pelbagai gred ketebalan anodisasi, fabrikasi dan aplikasi daripada seni bina kepada elektronik. Lihat Produk →
Pilihan Aloi Menetapkan Warna Sebelum Pewarna
Anodizing menguatkan apa sahaja yang ada dalam aloi. Kuprum, besi, silikon dan mangan semuanya mempengaruhi nada oksida, jadi dua profil yang kelihatan sama pada akhbar boleh menyelesaikan dua warna.
- 6063 ialah aloi penyemperitan kuda kerja dan mengambil anodisasi sulfurik yang jelas atau dicelup dengan bersih.
- 6463 mengekalkan seterika dan silikon rendah supaya ia berwarna cerah dan bukannya kelabu, itulah sebabnya ia menyediakan pemangkasan hiasan dan manik perkakas.
- 6061 lebih kuat dan berfungsi dengan baik, tetapi unsur pengaloiannya menolak salutan ke arah kelabu yang lebih hangat yang mengehadkan padanan warna.
- Aloi 7xxx akan dianodkan tetapi biasanya menjadi gelap, dan aloi 2xxx tembaga tinggi adalah calon yang lemah untuk kerja hiasan.
Sejarah proses muncul dalam tangki juga. Pelindapkejutan yang tidak rata, acuan sejuk atau suhu keluar yang rendah boleh meninggalkan coretan dan garis aliran yang kekal tidak kelihatan selepas penyemperitan dan menjadi jelas selepas anodisasi. Itulah sebabnya proses penyemperitan dan panduan pemilihan aloi adalah berbaloi untuk dibaca sebelum profil baharu disebut, bukan selepas satu kelompok ditolak di garisan anodisasi.
Memegang Warna dan Ketebalan Mantap Merentas Kelompok
Konsisten adalah disiplin proses dan bukannya janji. Tiga kawalan melakukan kebanyakan kerja.
- Sampel induk fizikal, disimpan jauh dari cahaya matahari dan pengendalian, digunakan untuk menilai setiap larian di bawah cahaya yang sama. Gerai tontonan D65 dan tingkap kedai tidak akan bersetuju, dan gerai adalah yang penting.
- Toleransi warna berangka, biasanya ditulis sebagai had Delta E yang dipersetujui secara bertulis sebelum kumpulan pertama dihantar.
- Kawalan lot pewarna, dengan kimia mandian, kepekatan pewarna, suhu dan masa rendaman direkodkan untuk setiap beban supaya sisihan boleh dikesan dan bukannya diteka.
Tanda rak patut dibuat keputusan di hadapan juga. Setiap titik sentuhan meninggalkan aluminium kosong, kerana tiada arus mengalir di mana rak menyentuh profil. Pada panel kereta lif atau profil kepungan pancuran mandian, tanda tersebut hendaklah dirancang pada muka tersembunyi, bahagian dalam pemulangan atau hujung terputus. Menemui tanda rak pada muka yang boleh dilihat selepas pengedap membebankan keseluruhan kumpulan.
Tempat Penyemperitan Anodized Melakukan Kerja Nyata
Profil anodized mendapat tempat mereka di mana-mana penampilan dan ketahanan dinilai bersama.
- Profil kereta dan aci lif: teksi trafik tinggi memerlukan permukaan yang tahan bahan kimia pembersihan dan sentuhan tangan yang berterusan tanpa lecet.
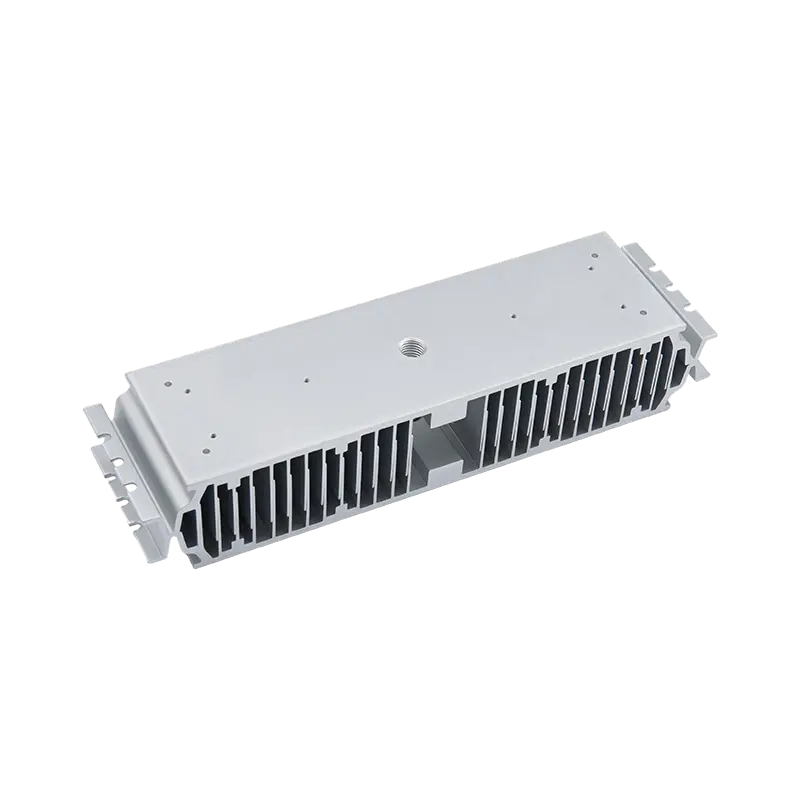
- Sinki haba: LED dan perumah elektronik kuasa menggunakan profil sink haba anod untuk perlindungan kakisan dengan penalti haba terkawal.
- Pemanas dan tiub vakum: suhu perkhidmatan yang dinaikkan menyokong lapisan oksida yang stabil berbanding salutan polimer.
- Peralatan dapur: profil anod matte tahan calar dan bertolak ansur dengan suhu yang lebih tinggi daripada alternatif yang dicat.
- Penutup pancuran mandian, rak tuala dan soket: anodisasi berwarna meliputi lekapan bilik mandi, manakala penyemperitan ketepatan memastikan profil soket ketat dari segi dimensi.
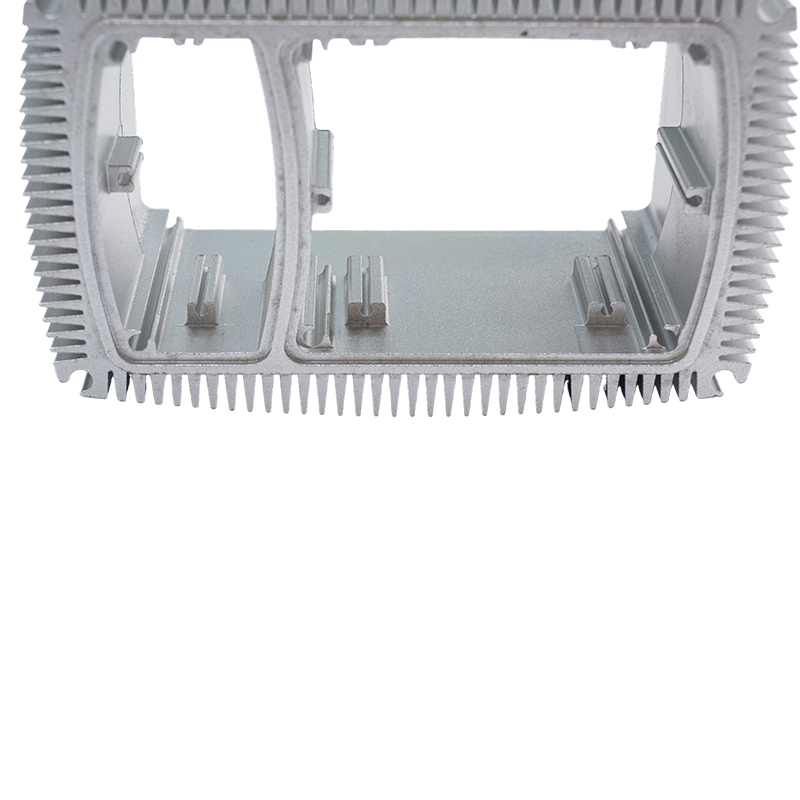 Profil Sinki Haba Aluminium Anodized Terma Tinggi Penyenaraian ini membentangkan profil sink haba aluminium anod untuk pertanyaan pembeli, dengan spesifikasi, parameter dan bahagian profil syarikat untuk disemak. Lihat Produk →
Senarai Semak Perolehan Sebelum Pesanan Dikeluarkan
- Namakan aloi dan temper, bukan sekadar "aluminium". 6063-T5 dan 6061-T6 anodize kepada warna yang berbeza dan mesin secara berbeza.
- Nyatakan jenis anod, kelas dan julat ketebalan mengikut piawai, contohnya Jenis II, Kelas II, 0.0004 hingga 0.0007 in.
- Lampirkan induk warna fizikal dan had Delta E dan bukannya gambar atau penerangan bertulis.
- Tentukan urutan pemesinan. Memotong atau mengetuk selepas anodisasi mendedahkan logam kosong; pelekat sebelum anodisasi menambah kos tetapi mengekalkan penampilan yang bersih.
- Tetapkan kaedah dan jam ujian kakisan, biasanya semburan garam neutral kepada ASTM B117.
- Tandai lokasi racking dan tanda sentuhan maksimum yang boleh diterima pada muka kosmetik, dan benarkan pertumbuhan dimensi pada setiap permukaan mengawan.
Spesifikasi yang merangkumi enam perkara itu dipertikaikan, kerana setiap satu boleh diukur dan bukannya dipertikaikan.
Membersihkan Permukaan Anodized Tanpa Merosakkannya
Sabun pinggan mangkuk yang lembut, air suam dan pemegang kain lembut hampir setiap keadaan. Elakkan pembersih beralkali, semburan kaca berasaskan ammonia, peluntur dan pad yang melelas, kerana alkali yang kuat menyerang oksida tertutup dan membosankan kemasan secara kekal. Di luar rumah, bilas garam dan habuk pembinaan daripada menggosoknya ke seluruh permukaan. Profil anodized tidak memerlukan lilin, dan mengecat semula bukan sebahagian daripada rutin penyelenggaraan mereka sama sekali.
Penyemperitan aluminium anod berfungsi paling baik apabila kemasannya ditentukan sebagai keperluan kejuruteraan dan bukannya swatch warna. Aloi, jenis, ketebalan, pengedap dan rak semua meninggalkan cap jari pada bahagian akhir, dan setiap satunya boleh ditulis ke dalam lukisan sebelum pengeluaran bermula.
Yindu Aluminium telah menyemperit dan menyiapkan profil aluminium di Nanxun, Zhejiang sejak 1985, menjalankan anodizing, hard anodizing, salutan serbuk, salutan PVDF dan pemesinan CNC di bawah satu bumbung dengan kapasiti kira-kira 10,000 tan profil setahun. Jika lukisan sudah memerlukan kelas aloi dan anodisasi tertentu, langkah seterusnya ialah mengesahkan laluan penyemperitan dan penamat, dan rangkaian profil aluminium kami menyenaraikan bentuk standard yang kami hasilkan dalaman untuk lif, pemanas, peralatan dapur dan kelengkapan bilik mandi.
Catatan Sebelumnya
Tiada artikel sebelum ini
Catatan Seterusnya
Profil Bingkai Tingkap Aluminium: Aloi, Kemasan dan Panduan Toleransi untuk Pembeli
Alamat
No. 18, Taman Perindustrian, Kampung Yanghua, Bandar Nanxun, Daerah Nanxun, Bandar Huzhou, Wilayah Zhejiang, China
Menu Pantas
Langgan newslatter
Hak Cipta © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Pengeluar Penyemperitan Aluminium Tersuai

